
2026-09-23
Контент
Ан твердый поршневой шток из легированной стали на чертеже выглядит просто, а затем следующие десять лет проходит испытания в реальном мире. Он выдерживает рабочую нагрузку, противостоит боковой тяге, тысячи раз в день скользит через уплотнение и живет под дождем, пылью, жарой и гидравлической жидкостью. Правильно выберите марку материала и качество поверхности, и цилиндр будет работать бесшумно в течение десяти лет. Если вы ошибетесь, тот же цилиндр через сезон начнет течь маслом. С 2008 года наша команда в Уси каждый рабочий день производит гидравлические и пневматические поршневые штоки, и в этом руководстве собраны практические моменты, которые мы обсуждаем с клиентами, прежде чем разрезать один стальной пруток.
Шток поршня — это подвижное звено между поршнем внутри цилиндра и нагрузкой снаружи. На цельном стержне это звено изготавливается из цельного куска прутка, а не из трубы, поэтому поперечное сечение представляет собой полностью плотную сталь от сердечника до поверхности. Стержень обычно подвергается холодной вытяжке или очистке, затем бесцентрово шлифуется и полируется, а в большинстве случаев покрывается твердым хромом для создания гладкой и твердой поверхности, по которой скользит уплотнение.
Слово «сплав» здесь делает реальную работу. Обычная углеродистая сталь может быть прочной, но такие элементы, как хром, молибден, никель, марганец и ванадий, улучшают прокаливаемость, стойкость к отпуску и усталостные характеристики. Именно эта комбинация позволяет стержню сохранять прямолинейность и твердость в течение миллионов циклов нагрузки, а не размягчаться, истираться или растрескиваться.
Для стандартных цилиндров мы поставляем цельный стержень с гладкой отделкой в отшлифованном состоянии, без дополнительного слоя износа, чтобы клиент мог резать, нарезать резьбу и наносить пластины по своему собственному чертежу.
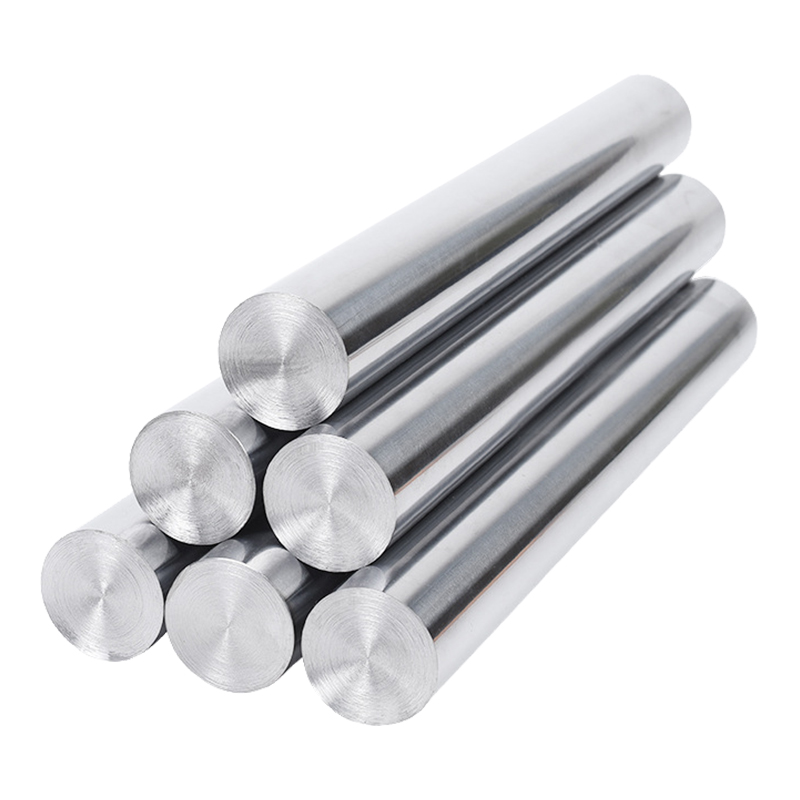 Шток поршня вала из нержавеющей стали с простой отделкой Цельный стержень с гладкой отделкой представляет собой прецизионно обработанный материал вала, широко используемый в гидравлических системах, пневматическом оборудовании, средствах автоматизации и трансмиссиях для тяжелых условий эксплуатации. Посмотреть продукт →
Поршневые штоки изготавливаются из легированной стали или, в агрессивных средах, из нержавеющей стали, причем нержавеющая сталь обычно используется в тех случаях, когда дополнительные затраты оправданы средой. Для большинства промышленных цилиндров легированная сталь обеспечивает наилучший баланс прочности, обрабатываемости и цены. В наших листах заказов чаще всего встречаются следующие марки:
Выбор оценок — это разговор, а не справочная таблица. Диаметр, ход, рабочее давление, длина без опоры и наличие абразивной пыли — все это подталкивает решение в том или ином направлении, и обычно результат решает их комбинация, а не какое-то отдельное число.
Цельные стержни обладают высокой прочностью на изгиб и кручение, что делает их естественным выбором для выдерживания больших нагрузок и высокого рабочего давления. Поскольку напряжение воспринимается всем поперечным сечением, сплошной стержень заданного наружного диаметра выдерживает большую осевую нагрузку и лучше сопротивляется короблению, чем полый стержень того же диаметра.
Полые стержни заслужили свое место и в других ситуациях. Удаление сердечника снижает вес, что помогает при работе с длинными горизонтальными осями и движущимся оборудованием, а отверстие может использоваться в качестве масляного канала в цилиндрах, требующих внутренней сантехники. В нашем каталоге представлены как полые маслопроводы, так и полые штокы именно для этих случаев.
Если вы используете стандартный цилиндр с большой тягой и умеренным ходом, то стержень из цельной легированной стали почти всегда является более простым и надежным решением.
Твердое хромирование остается основным средством отделки штока поршня. Типичный слой толщиной от 20 до 30 микрометров обеспечивает микротвердость в диапазоне от 800 до 1000 HV, что снижает трение о кромку уплотнения, защищает от царапин от частиц из воздуха и создает барьер против коррозии. Качество покрытия зависит от того, что находится под ним, поэтому шлифовка и полировка перед нанесением гальванического покрытия имеют такое же значение, как и сам резервуар.
Однако не каждое приложение должно по умолчанию использовать жесткий Chrome. В морских, морских и влажных промышленных средах мы часто рекомендуем композитные системы, такие как молочно-белый хром плюс твердый хром или никель плюс твердый хром, где коррозионная стойкость является ограничивающим фактором. Там, где преобладает абразивная суспензия, повышенная температура или сильные ударные нагрузки, керамическое покрытие, лазерная наплавка или обработка QPQ могут значительно превзойти простой хромированный слой.
Мы сравниваем основные варианты покрытия рядом, если вы хотите сопоставить их с вашими условиями эксплуатации.
 Поршневой шток с твердым хромированием Твердое хромовое покрытие — это обработка поверхности, производимая путем гальванического нанесения плотного слоя хрома на металлическую подложку. Покрытие обладает отличной адгезией и однородностью. Посмотреть продукт →
Большинство споров по поводу поршневых штоков возникают из-за спецификации, которая никогда не была записана. В таблице ниже перечислены параметры, которые мы согласовываем с каждым клиентом, а также диапазоны, которые мы обычно видим в промышленной гидравлике.
| Параметр | Типичная цель | Почему это важно |
|---|---|---|
| Марка материала | 42КрМо4, 40Кр, 45#, 20МнВ6 | Устанавливает прочность, прокаливаемость и свариваемость. |
| Твердость ядра | от 28 до 32 HRС | Балансирует грузоподъемность и прочность |
| Твердость корпуса | От 50 до 55 HRC при индукционной закалке. | Устойчивость к образованию вмятин под давлением уплотнения |
| Толщина хрома | От 20 до 30 микрометров, до 50 для тяжелых условий эксплуатации. | Срок службы приводов и защита от коррозии |
| Микротвердость хрома | от 800 до 1000 ВН | Устойчивость к повреждению абразивными частицами |
| Шероховатость поверхности | Ra от 0,2 до 0,4 микрометра | Защищает кромку уплотнения и контролирует утечку |
| Прямолинейность | 0,1–0,3 мм на метр | Предотвращает боковую нагрузку и неравномерный износ уплотнений. |
| Допуск диаметра | h6, h8 или f7 для рисования | Определяет посадку с уплотнением и направляющей втулкой. |
Хорошие стержни производятся не только путем проверки, но именно проверка не позволяет плохой партии попасть на сборочную линию. Чеки, которые чаще всего окупаются, просты:
Наша собственная система качества сертифицирована по стандарту ISO 9001 с 2011 года, а наша статья о что на самом деле делает стержень точным объясняет, как эти измерения отражаются на стержне, который обеспечивает правильное уплотнение.
Отрасли, которые покупают у нас цельные стержни, имеют одну общую характеристику: их оборудование работает интенсивно на открытом воздухе и не может позволить себе незапланированные простои. Основные приложения включают в себя:
Ожидается, что в таких условиях стержень выдержит загрязнение, перепады температур и длительные рабочие циклы, поэтому обсуждение материала и покрытия на этапе предложения так важно.
Мы работаем на заводе площадью более 25 000 квадратных метров, на котором работает несколько сотен сотрудников, и наш производственный процесс охватывает шлифование с ЧПУ, полировку с ЧПУ и интеллектуальные гальванические линии с экологическим контролем в одном месте. Это означает, что стержень не отправляется третьей стороне между шлифовкой и покрытием, а также означает, что мы можем переходить от простой отделки к точной отделке на одном и том же чертеже.
Когда клиенту требуется более жесткий допуск на диаметр, более качественная обработка поверхности или определенная соосность между штоком и седлом поршня, мы производим его в виде цельного стержня с прецизионной отделкой, а не просим клиента компенсировать это на последующих этапах.
 Твердый поршневой шток из легированной стали с прецизионной отделкой Цельный стержень с прецизионной отделкой изготовлен из высококачественных легированных и нержавеющих сталей, включая сталь 45#, 40Cr, 42CrMo и нержавеющую сталь. Эти матери... Посмотреть продукт →
Ан alloy steel solid piston rod is a small part of a machine and a large part of whether that machine stays in service. Getting the grade, the hardness, the coating and the dimensional limits defined before production starts costs a short conversation. Discovering them on site costs a cylinder rebuild, a lost shift and a customer who remembers. Send us your drawing, your working pressure and the environment the rod will see, and we will tell you honestly which combination of material and surface treatment will hold up.

Свяжитесь с нами
+86-137-0618-5800
Китай, провинция Цзянсу, город Уси, район Биньху, поселок Худай, улица Дуцзюань Вест, дом 3
Свяжитесь с нами
Мобильный

 English
 русский
 Deutsch


